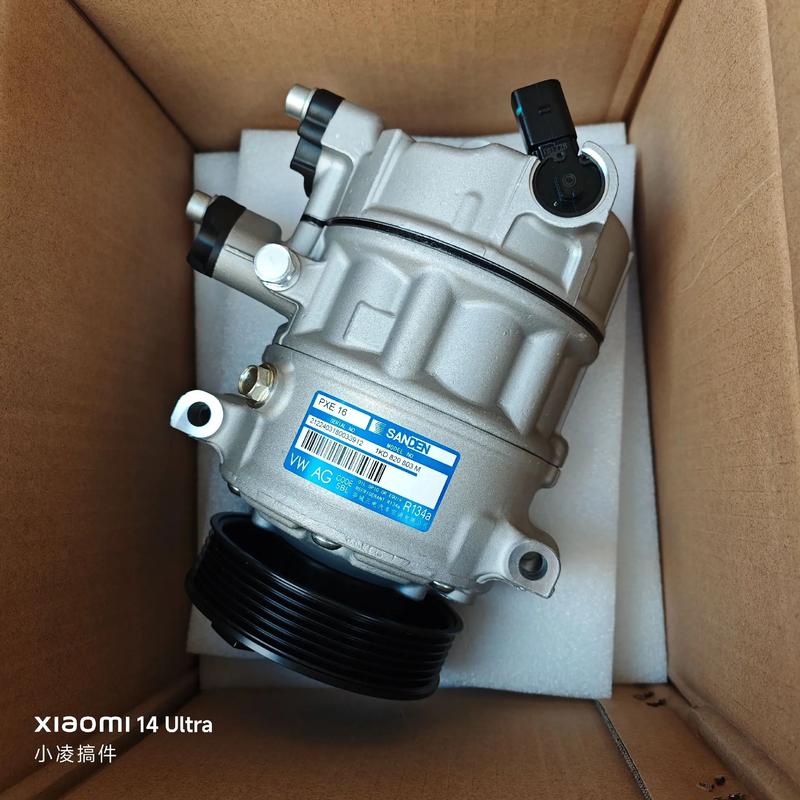
0.001mm的坚守 安信瑞德高精密慢走丝加工如何重塑制冷压缩机阀片制造
在制冷压缩机的核心部件中,阀片虽小,却直接决定了压缩机的效率、可靠性与寿命。它的每一次开合,都关乎冷媒的流动与压力的精确控制。而要在极端工况下保持数亿次的长效运行,阀片的加工精度与表面质量必须达到微米级甚至更高。安信瑞德凭借高精密慢走丝加工技术,将阀片精度推至0.001mm的境界,为制冷压缩机行业树立了新的品质标杆。
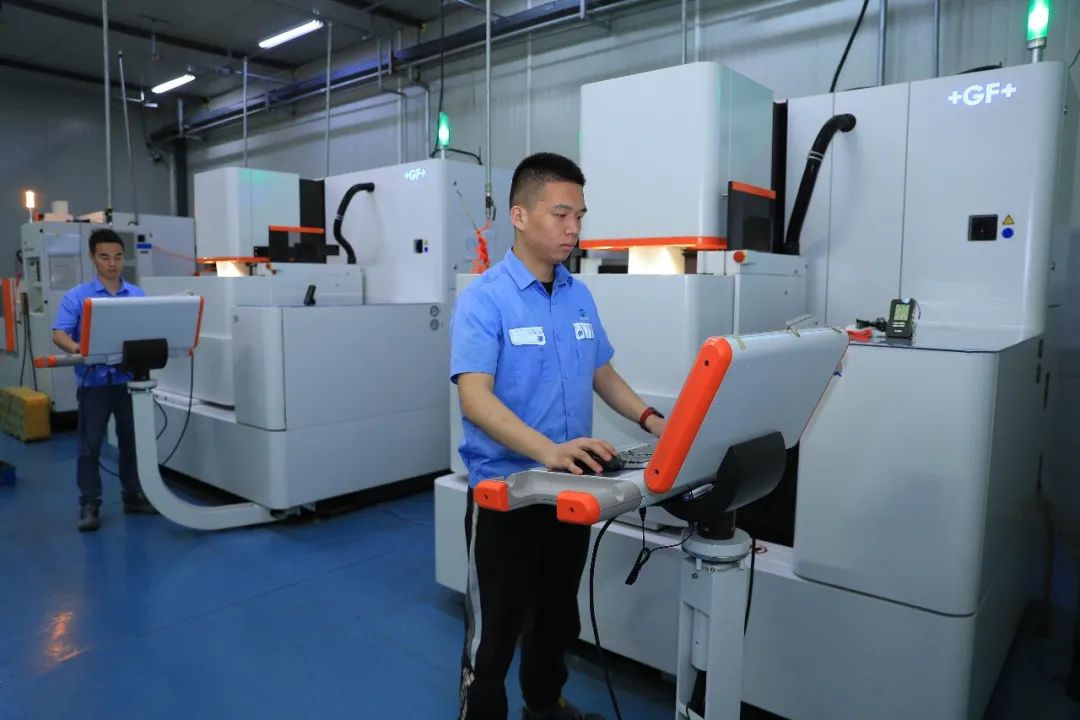
制冷压缩机阀片通常采用不锈钢、合金钢等难切削材料,且几何形状复杂,带有细微的异形槽、窄缝与锐边。传统的冲压或普通线切割加工往往会在边缘留下毛刺、微裂纹或热影响层,成为应力集中和疲劳失效的源头。安信瑞德选用的高精密慢走丝加工,以去离子水为介质,电极丝连续移动,通过极小的放电能量对工件进行蚀除。这种工艺几乎没有切削力,避免了机械变形,同时可精确控制放电间隙与表面粗糙度。
阀片的制造并非一蹴而就。安信瑞德为每一片阀片规划了长达数十小时的精密加工程序。这意味着机床需要持续稳定运行,电极丝张力、放电参数、工作液温度与浓度均须实时监控与微调。每一个脉冲、每一次走丝都近乎“慢工出细活”——以时间换取极致的尺寸一致性。通过多刀切割策略:粗割快速去除余量,修割逐步降低表面粗糙度,精修最终将尺寸公差锁定在±0.001mm以内,并呈现镜面级的表面质量。
精度达到0.001mm的意义远不止于数据。它意味着阀片阀口配合的天衣无缝,减少了冷媒的内泄漏;意味着阀片在高速启闭中应力分布更均匀,抗疲劳寿命显著提升;意味着压缩机在满负荷与部分负荷下均能保持高能效比。慢走丝加工可轻松应对批量生产的一致性要求,每片阀片近乎可互换,大幅降低压缩机装配环节的调整时间与售后故障率。
安信瑞德不仅仅提供加工服务,更致力于与制冷压缩机企业协同设计,针对不同冷媒(如R32、R290、CO₂)和不同工况优化阀片构型与加工策略。当前,随着压缩机向高转速、高压力比、小型化方向发展,阀片厚度与舌簧刚度要求更为苛刻,0.001mm级慢走丝加工正是实现技术突破的关键支撑。安信瑞德将继续深耕高精密慢走丝工艺,以时间沉淀精度,以精度驱动制冷压缩机行业迈向更高能效与更长寿命的新时代。
如若转载,请注明出处:http://www.dw-jz.com/product/32.html
更新时间:2026-10-15 01:04:33