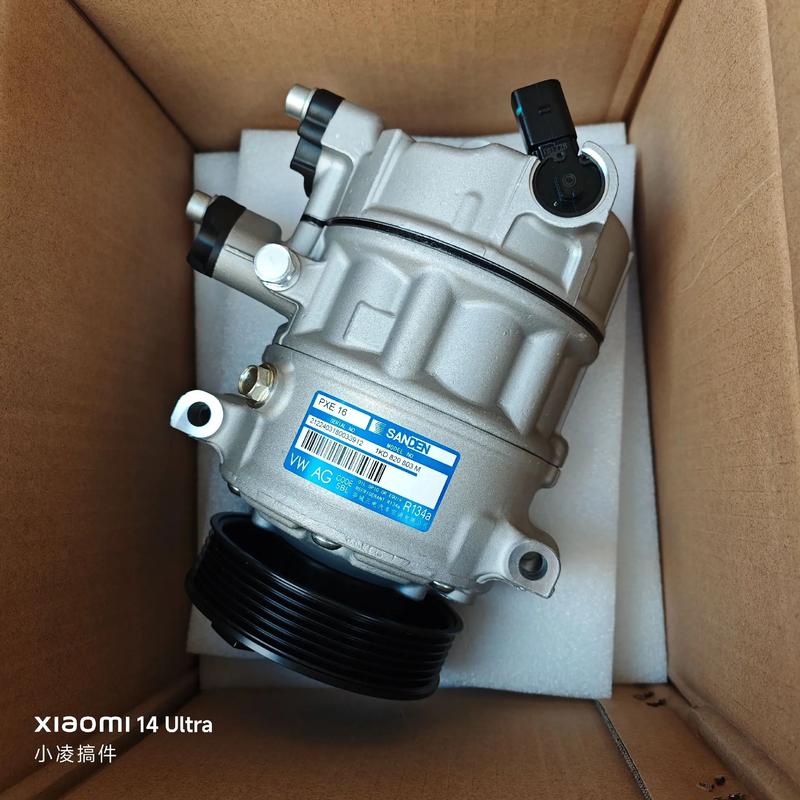
适配松下制冷变频压缩机C系列 制冷压缩机加工的技术要点与工艺解析
一、松下制冷变频压缩机C系列概述
松下(Panasonic)作为全球知名的压缩机制造商,其制冷变频压缩机C系列广泛应用于家用空调、商用冷链、热泵系统等领域。C系列压缩机以其高效率、低噪音、稳定可靠的变频控制性能著称,对加工精度和装配质量提出了极高要求。
C系列压缩机的核心特点:
- 采用直流变频电机,转速范围宽,能效比高
- 壳体结构紧凑,对加工公差要求严格
- 运动部件配合精度达微米级
- 需要适配R32、R410A等环保冷媒
二、制冷压缩机加工的关键工艺环节
2.1 壳体加工
压缩机壳体是承载所有内部零件的核心部件,其加工质量直接影响压缩机的密封性和运行稳定性。
加工要点:
- 材料选择: 通常采用高强度铸铁或铝合金,需具备良好的耐磨性和热传导性
- 内孔精镗: 气缸内孔圆度误差需控制在0.005mm以内,表面粗糙度Ra≤0.4μm
- 端面磨削: 保证端面与内孔的垂直度,误差不超过0.01mm
- 密封槽加工: 槽宽和槽深公差控制在±0.02mm,确保O型圈密封可靠
2.2 曲轴与转子加工
曲轴和转子是压缩机的核心运动部件,其加工精度直接决定压缩机的效率和使用寿命。
加工要点:
- 曲轴偏心部磨削: 偏心距公差±0.003mm,圆柱度≤0.003mm
- 转子动平衡: 残余不平衡量需控制在0.5g·mm/kg以内
- 轴承配合面: 配合间隙控制在0.01-0.02mm,保证润滑膜形成
- 表面强化处理: 采用氮化或镀硬铬处理,提高耐磨性
2.3 气缸与滑片加工
对于适配C系列变频压缩机的气缸和滑片,加工精度要求更为严苛。
加工要点:
- 气缸内径珩磨: 采用平台珩磨工艺,形成交叉网纹,有利于储油润滑
- 滑片厚度研磨: 厚度公差±0.002mm,端面平行度≤0.002mm
- 滑片槽加工: 槽宽公差±0.005mm,槽面粗糙度Ra≤0.2μm
- 热处理: 滑片需进行淬火+回火处理,硬度达HRC60以上
2.4 消音器与阀片加工
加工要点:
- 消音器腔体需进行流转分析和声学优化
- 阀片采用精密冲压+研磨工艺,厚度公差±0.01mm
- 阀片表面需进行抛光处理,无毛刺和应力集中
三、适配松下C系列的加工设备与刀具选择
3.1 推荐加工设备
| 工序 | 推荐设备 | 精度要求 |
|------|----------|----------|
| 壳体镗孔 | 高精度CNC加工中心 | 定位精度±0.002mm |
| 曲轴磨削 | 数控外圆磨床 | 圆度≤0.001mm |
| 气缸珩磨 | 立式珩磨机 | 圆柱度≤0.003mm |
| 转子动平衡 | 全自动动平衡机 | 剩余不平衡量≤0.2g·mm |
| 端面磨削 | 双端面磨床 | 平行度≤0.005mm |
3.2 刀具选择建议
- 镗孔刀具: 选用CBN或金刚石涂层刀具,寿命长、精度稳定
- 磨削砂轮: 选用陶瓷结合剂CBN砂轮,适用于高速磨削
- 珩磨油石: 选用金刚石油石,粒度根据粗糙度要求选择
- 切削液: 选用环保型水基切削液,冷却和排屑性能好
四、适配加工中的常见问题与解决方案
4.1 加工精度不达标
问题表现: 内孔圆度超差、端面平行度不够
解决方案:
- 检查机床主轴精度和夹具刚性
- 优化切削参数,减少切削力引起的变形
- 采用在线检测+补偿加工技术
4.2 表面粗糙度不合格
问题表现: 加工面出现振纹、划痕
解决方案:
- 提高砂轮/刀具的动平衡等级
- 调整进给速度和切削深度
- 加强切削液过滤,防止磨屑划伤表面
4.3 装配后性能不达标
问题表现: 压缩机振动大、噪音高、能效低
解决方案:
- 严格控制运动部件的配合间隙
- 提高转子动平衡精度
- 优化气缸和滑片的配合面粗糙度
五、质量控制与检测体系
适配松下C系列压缩机的加工,需要建立完善的质量控制体系:
- 来料检验: 原材料化学成分、力学性能检测
- 过程检验: 关键尺寸100%在线检测,SPC统计过程控制
- 成品检验: 气密性测试、性能测试、振动噪音测试
- 可靠性验证: 耐久性试验、冷媒兼容性试验、高温高湿试验
关键检测设备:
- 三坐标测量机(CMM):精度0.5μm
- 圆度仪/圆柱度仪:精度0.01μm
- 粗糙度仪:Ra分辨率0.001μm
- 氦质谱检漏仪:漏率检测精度1×10⁻⁹ Pa·m³/s
六、
适配松下制冷变频压缩机C系列的加工,是一项对精度、一致性和可靠性要求极高的系统工程。从壳体加工到曲轴磨削,从气缸珩磨到整机装配,每一个环节都需要严格把控。只有深入理解C系列压缩机的设计原理和性能要求,选择合适的加工设备和工艺参数,建立完善的质量保证体系,才能生产出真正适配、性能优异的压缩机产品。
随着变频技术的不断发展和环保冷媒的推广应用,压缩机加工技术也将持续进步。精密加工、智能制造和数字化质量管控,将是未来制冷压缩机加工的核心发展方向。
如若转载,请注明出处:http://www.dw-jz.com/product/31.html
更新时间:2026-10-15 03:14:14