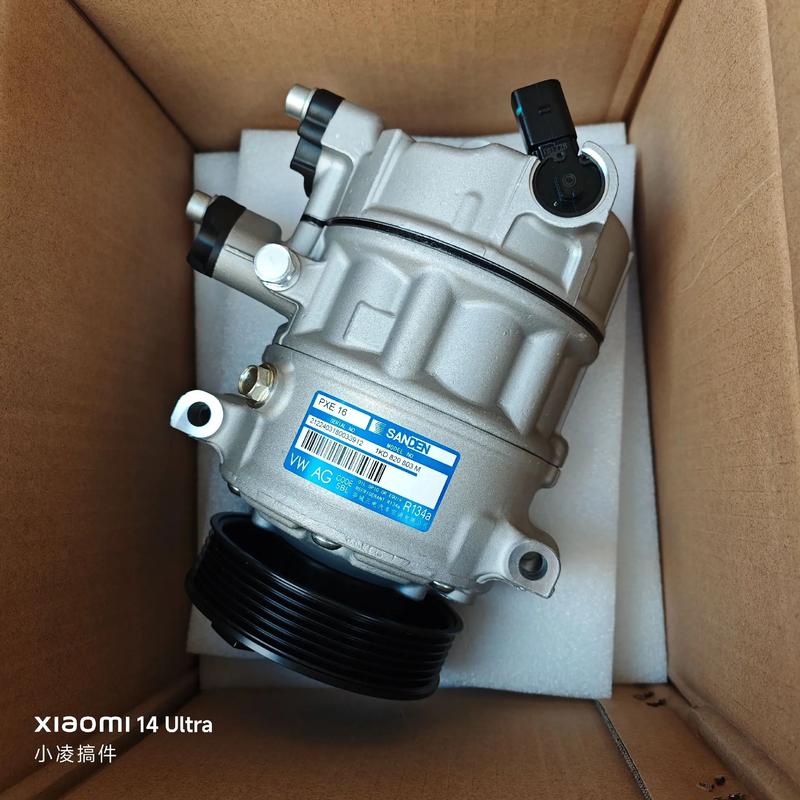
KS13MTH冷冻机大修与制冷压缩机加工关键技术解析
一、引言
KS13MTH冷冻机作为工业制冷系统中的核心设备,长期运行后不可避免地出现效率下降、故障率升高等问题。大修是恢复其性能的关键手段,而制冷压缩机的加工质量直接决定大修成效。本文将系统阐述KS13MTH冷冻机大修的流程,并重点分析制冷压缩机加工的技术要点。
二、KS13MTH冷冻机大修概述
2.1 大修的必要性
KS13MTH冷冻机通常应用于化工、制药、冷链等连续生产场景。经过8000~12000小时运行后,压缩机轴承磨损、转子间隙增大、密封失效等问题逐渐显现。大修旨在:
- 恢复制冷量与能效比(COP)
- 消除异常振动与噪音
- 延长设备使用寿命
- 预防突发停机事故
2.2 大修主要项目
| 序号 | 项目 | 内容 |
|------|------|------|
| 1 | 拆卸与清洗 | 排空制冷剂、拆解压缩机、清除积碳与油垢 |
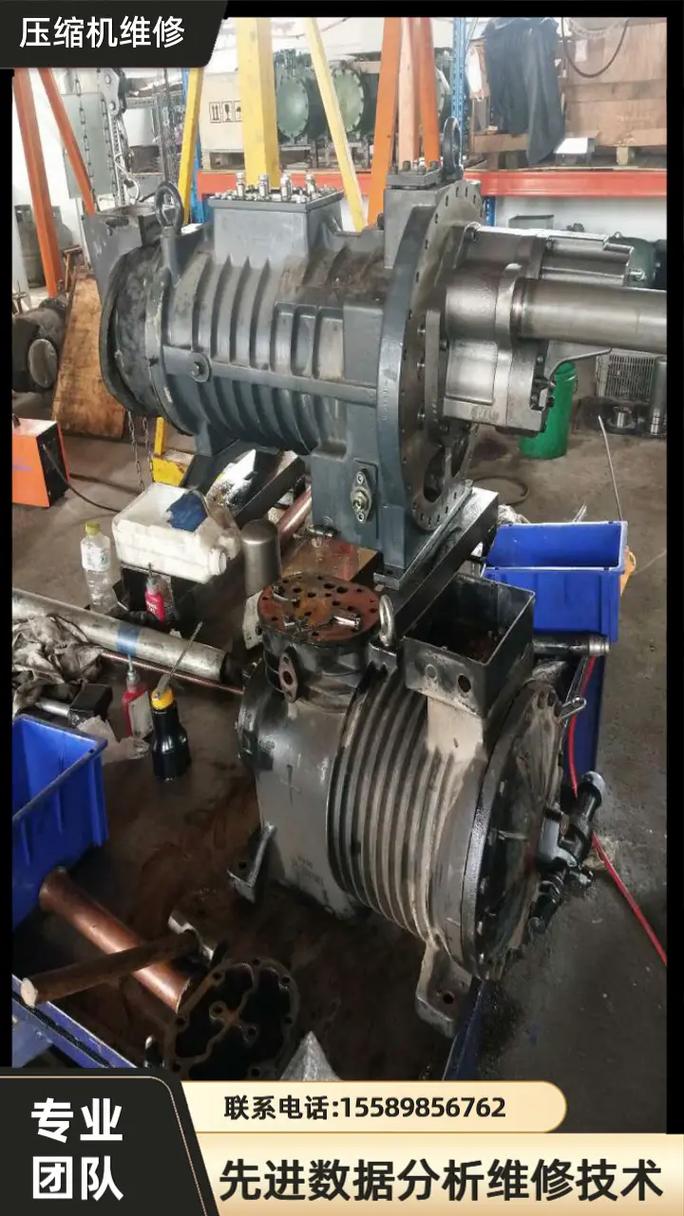
| 2 | 零部件检测 | 测量转子、轴承、缸体、阀板等磨损量 |
| 3 | 制冷压缩机加工 | 修复或更换关键部件,恢复配合精度 |
| 4 | 装配与调试 | 按标准间隙组装,抽真空、加注制冷剂 |
| 5 | 性能测试 | 检测制冷量、功耗、振动、噪音等 |
三、制冷压缩机加工关键技术
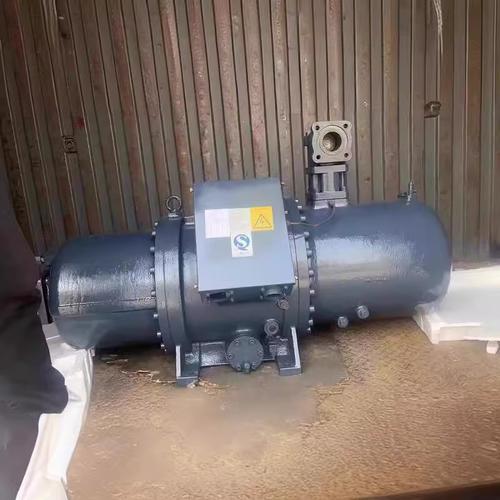
制冷压缩机是冷冻机的“心脏”,其加工质量决定大修后的运行稳定性。KS13MTH配套压缩机多为螺杆式或离心式,加工重点如下:
3.1 转子加工与修复
- 螺杆转子:检测齿面磨损、点蚀,采用磨削或喷涂修复。型线精度需控制在±0.01mm以内。
- 离心叶轮:检查叶片裂纹与冲刷,必要时进行激光熔覆再加工,并做动平衡校正。
- 加工设备:使用五轴联动数控磨床或专用转子磨床,确保型线一致性。
3.2 轴承与轴颈加工
- 滑动轴承:测量间隙,若超差需重新浇铸巴氏合金并刮研。
- 滚动轴承:直接更换,注意游隙匹配。
- 轴颈磨损:采用电刷镀或热喷涂修复,后精磨至尺寸公差。
3.3 机体与端盖加工
- 检查缸体内壁拉伤,轻微者珩磨,严重者镶套。
- 端盖密封面平面度要求≤0.02mm,必要时研磨。
- 螺栓孔修复: Helicoil 螺纹套或加大孔径。
3.4 阀板与密封件
- 阀板阀线研磨,确保密封。
- 更换所有O型圈、油封、垫片,推荐使用氟橡胶或聚四氟乙烯材质。
3.5 加工质量控制要点
- 尺寸精度:配合间隙按厂家手册,如螺杆转子与壳体间隙通常0.05~0.15mm。
- 表面粗糙度:滑动表面Ra≤0.4μm,密封面Ra≤0.2μm。
- 清洁度:加工后彻底清洗,无金属屑残留。
- 动平衡:高速转子需做G2.5级平衡。
四、大修后测试与验收
- 真空测试:抽真空至<100Pa,保压30分钟无回升。
- 气密性测试:充氮气至设计压力,检漏。
- 运行测试:加载运行,记录电流、吸排气压力、油压、振动值。
- 性能验收:制冷量不低于额定值95%,COP下降不超过5%。
五、
KS13MTH冷冻机大修是一项系统性工程,而制冷压缩机加工是其中技术含量最高的环节。只有严格控制加工精度、选用合适修复工艺,并遵循规范的装配与测试流程,才能确保大修后设备高效稳定运行。建议用户选择具备专业加工能力与检测手段的维修服务商,以保障大修质量。
如若转载,请注明出处:http://www.dw-jz.com/product/22.html
更新时间:2026-10-15 23:06:43